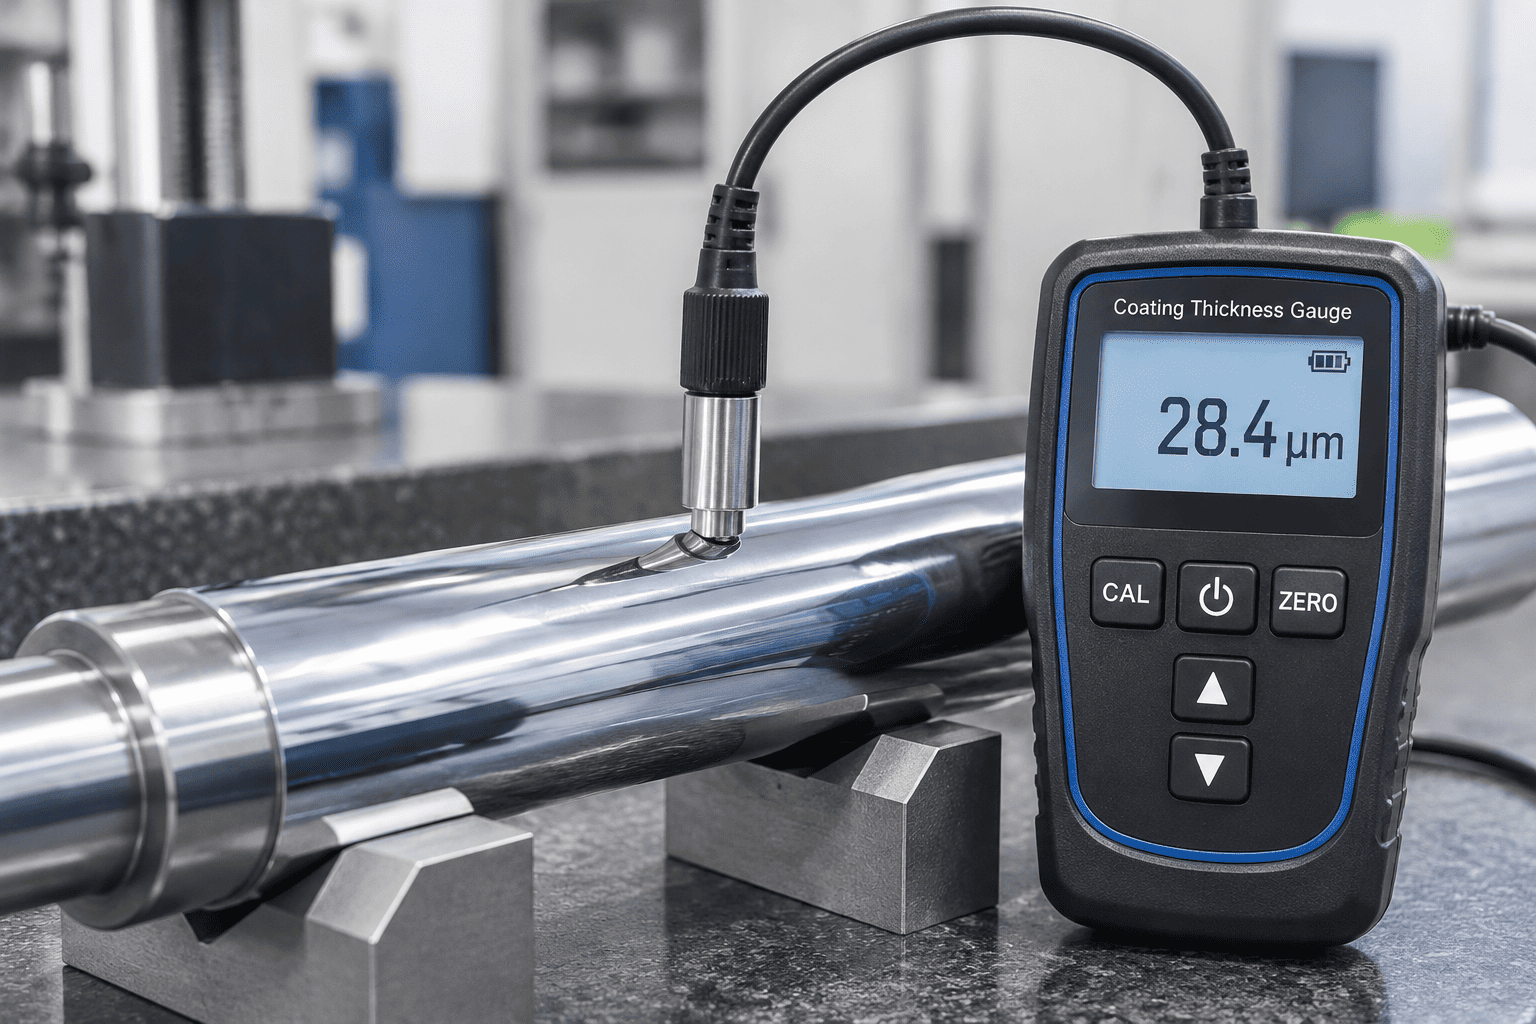
Ağır hidrolik silindirlerde sert krom elektrokaplama, aşındırıcı aşınmaya ve çevresel oksidasyona karşı birincil bariyer sağlar. Bitmiş topraklama çubuklarına zarar vermeden katman kalınlığının ölçülmesi hayati bir ilk ürün inceleme adımıdır.
| Öğe | Detaylar |
|---|---|
| Çeyrek Konumları | Üst Çeyrek: 0°Sağ: 90°Alt Çeyrek: 180°Sol: 270°(Masif Çelik Çubuk üzerinde ölçülmüştür) |
| Boyuna Ölçüm İstasyonları | 3 istasyon: Ön (100mm), Orta, Arka (100mm) |
| Radyal Okumalar | İstasyon başına 4 radyal okuma, toplam 12 Noktalı Veri Matrisi |
| Hedef Kalınlığı | Standart Endüstriyel ≥ 25 μmAğır Hizmet ≥ 40–50 μm |
Kalınlık doğrulaması sırasında hidrolik silindirler için sert krom piston kolu kalite standartlarının sıkı bir şekilde uygulanması, ağır çoklu vardiya operasyonlarında erken çubuk çukurlaşmasını ve yağ keçesi ekstrüzyonunu önler.
Bir hidrolik silindir çubuğunun fonksiyonel çizilme direnci, biriken krom kafesin kristalografik sertliğine bağlıdır:
Dekoratif parlak kromdan farklı olarak, endüstriyel sert krom elektrokaplama, elektrokaplama sırasında doğal olarak dahili gerilim giderme mikro çatlakları geliştirir. Kontrollü mikro çatlak ağları kritik öneme sahiptir: aşındırıcı nemin ham taban çeliğine ulaşmasına izin vermeden conta sürtünmesini azaltan mikroskobik yağlama yağı filmlerini tutarlar.
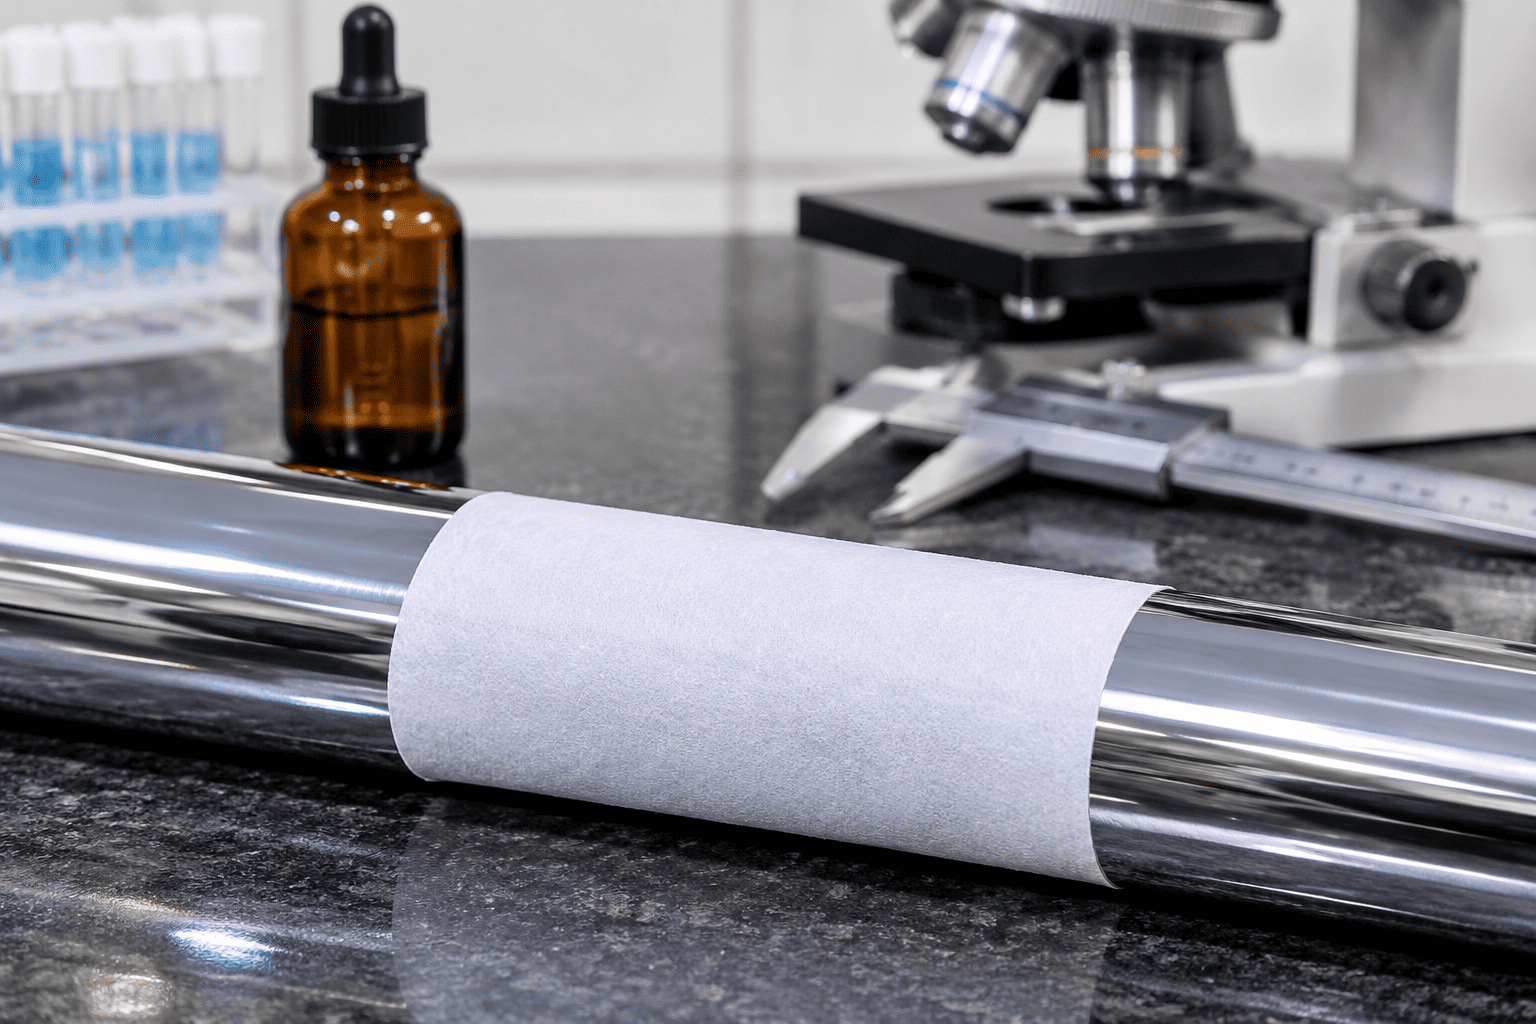
1. Reaktif Formülasyonu: Damıtılmış suda çözünmüş 10 g/L potasyum ferrisiyanür (K₃[Fe(CN)₆]) ve 20 g/L sodyum klorür (NaCl) içeren bir çözelti hazırlayın.
2. Uygulama: Reaktifle doyurulmuş emici filtre kağıdını doğrudan temizlenmiş, yağdan arındırılmış krom çubuk yüzeyine 10 dakika süreyle uygulayın.
3. Reaksiyon Kimyası: Bir gözenek veya açık çatlak tamamen demirli çelik tabana kadar uzanırsa, demir iyonları çözünür ve ayırt edici bir form oluşturmak üzere reaksiyona girer.Prusya mavisi lekeleri ( Fe₄[Fe(CN)₆]₃):
4. Kabul Eşiği: Hidrolik silindirler için sert krom piston kolu kalite standartları kapsamında, birinci sınıf hidrolik silindir çubukları için 100 cm² başına sıfır mavi noktaya izin verilmektedir.
Optik metalografik inceleme altında (hidroklorik asitle 200x büyütme), yüksek dayanıklılığa sahip çubukların doğrusal santimetre başına 400 ila 600 mikro çatlak sergilemesi gerekir. Kapalı, çatlaksız bir ağ, U-kap poliüretan contalar için sınır yağlamayı korurken nem geçişini önler.
Hızlandırılmış korozyon odaları, kontrollü bir laboratuvar ortamında yıllar boyunca kıyılarda, buz çözücü kimyasallarda ve agrega taş ocağında maruz kalınan zorlu koşulları simüle eder:
Hidrolik silindirler için bu sert krom piston kolu kalite standartlarına bağlı kalmak, zorlu yol tuzlama, tarımsal gübre ve kıyı tersanesi ortamlarında kullanılan akışkan güç silindirlerinin conta parçalayıcı korozyon çukurları olmadan çalışmasını sağlar.
| Metroloji Boyutu | Standart Kalite Gereksinimi | Doğrulama Standardı | Arıza Modu Engellendi |
|---|---|---|---|
| Kaplama Katmanı Kalınlığı | ≥25μm (Standart) / ≥40–50μm (Ağır Hizmet) | ISO 2178 Manyetik İndüksiyon | Erken aşınma ve temel çeliğin maruz kalması |
| Vickers Mikro Sertliği | 850 - 1.050 HV0,1 (65 - 70 HRC) | ISO 4516 / ASTM E384 | Havadaki kum ve çakılların çizilmesi ve çizilmesi |
| Mikro Çatlak Yoğunluğu | 400 ila 600 çatlak/cm (Geçişsiz ağ) | Metalurjik Aşındırma @200× | Yağ filmi açlığı veya derin nem sızıntısı |
| Gözeneklilik Doğrulaması | 100 cm2 filtre testinde Sıfır Mavi Nokta | Ferroksil Reaktifi (ASTM B571) | İğne deliği galvanik pas ve yüzey altı kabarması |
| Nötr Tuz Spreyi (NSS) | 500 ila 1.000+ Saat (Derecelendirme 10) | ASTM B117 / ISO 9227 | Açıkta kalan park edilmiş çubuklarda çevresel pas çukurlaşması |
| Yüzey İşlemi (Ra) | Ra=0,10 ila 0,20μm (Rmr>%50) | ISO 4287 Prob Profilometresi | Boğaz contası dudak aşınması ve dinamik hidrolik yağ sızıntısı |
| Çapsal Salgı | 1.000 mm çubuk uzunluğu başına ≤0,15 mm | V-Bloklarda Komparatör Saati | Silindir rakoru burcunun bağlanması ve conta ovalizasyonu |
Hidrolik silindirler için bu kapsamlı sert krom piston kolu kalite standartlarının uygulanması, hidrolik ekipman üreticilerinin küresel endüstriyel ve mobil makine pazarlarında sızdırmaz, uzun ömürlü doğrusal aktüatörler sunmasını garanti eder.
Teknik dokümantasyon, malzeme test sertifikaları (EN 10204 3.1) ve özel OEM silindir çubuğu spesifikasyonları için,"info@jnhcic.com" adresinden HCIC kalite mühendisliği ile iletişime geçin.