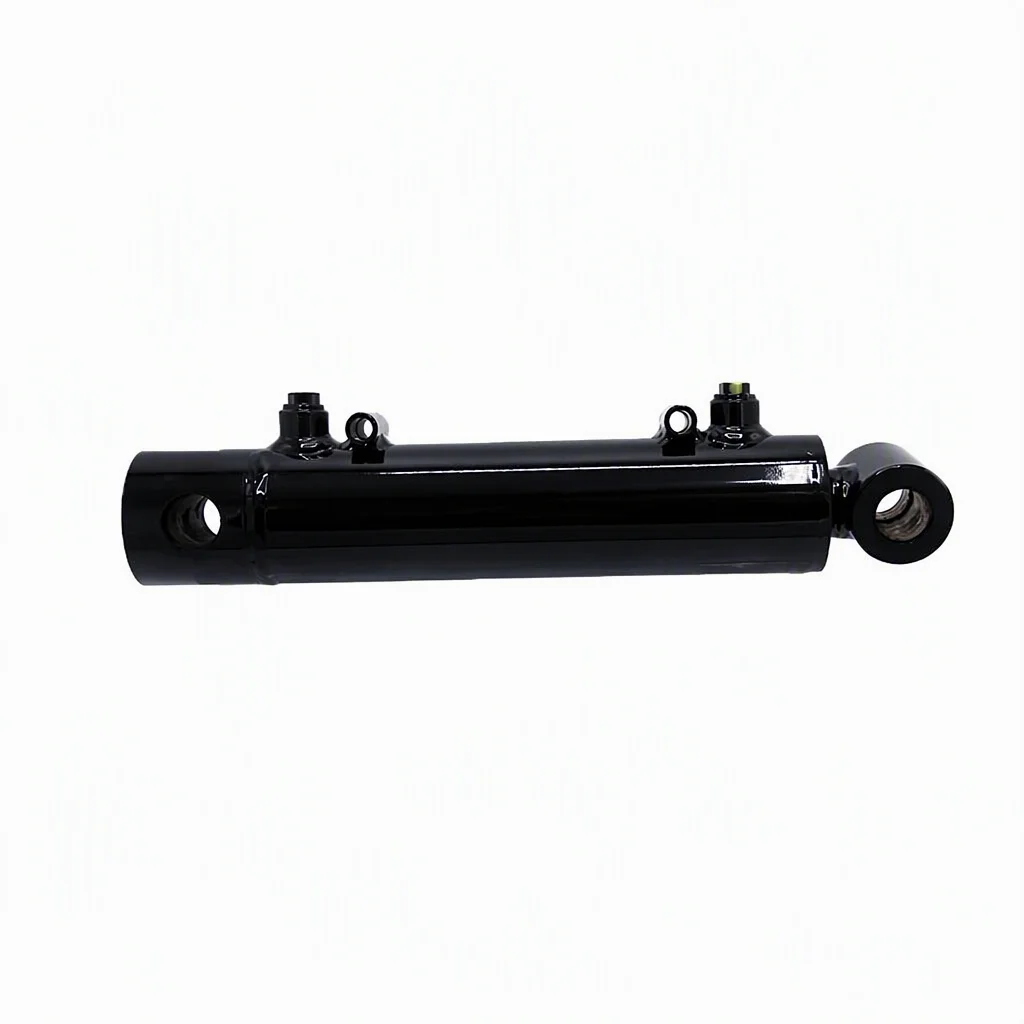
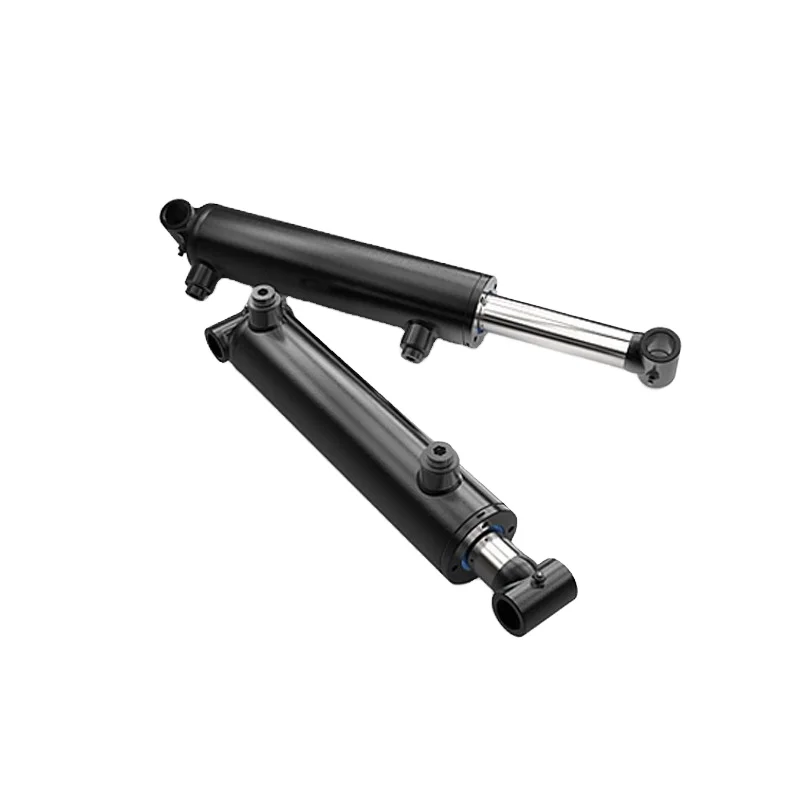
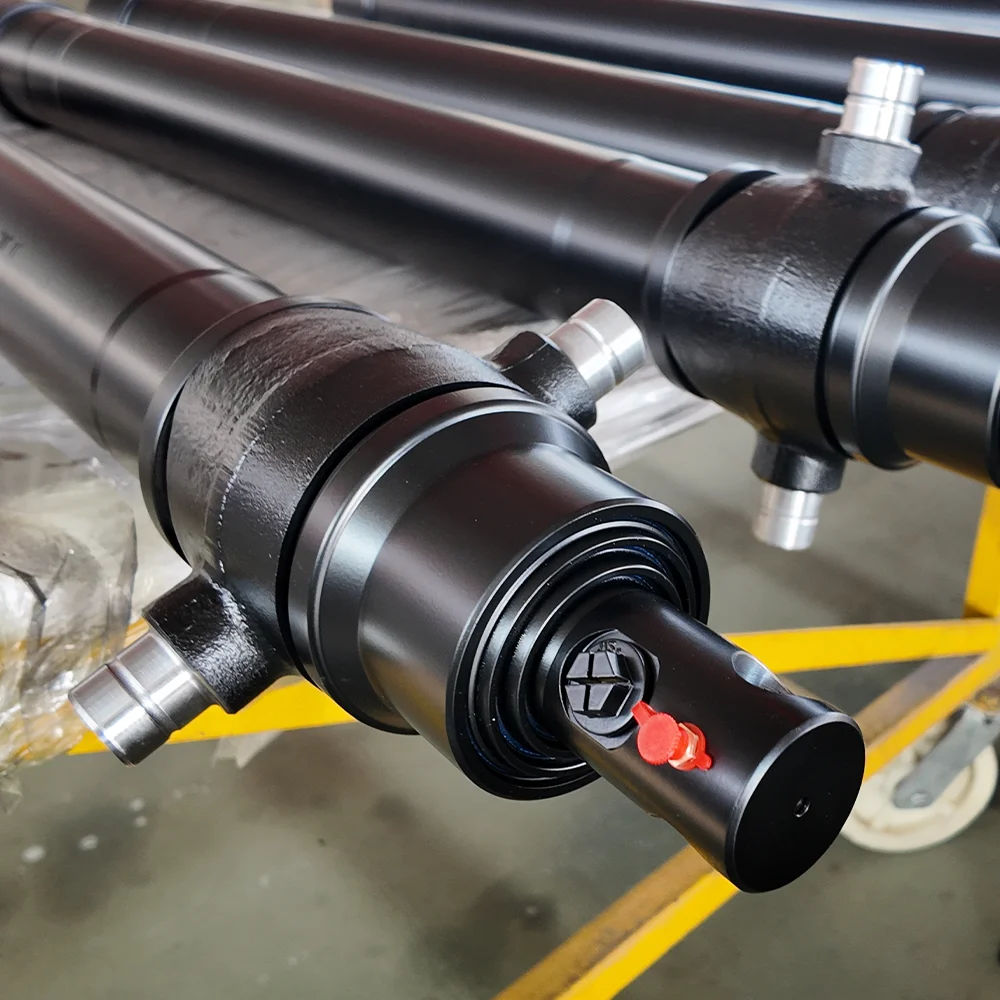
A hidrolik silindirhidrolik devre normal görünse bile dengesiz hareket, dengesiz yükleme veya tekrarlanan conta hasarına neden olabilir. Bunun nedeni montaj donanımında olabilir: aşınmış bir pim, genişlemiş bir çatal deliği, gevşek bir burç veya artık tam çalışma yayına göre hizalanmayan bir kurulum.
Bu kılavuz, bakım ekiplerinin ve OEM alıcılarının bir tamir seti veya yedek silindir sipariş etmeden önce silindir montaj noktalarını nasıl inceleyebileceklerini açıklamaktadır. Odak noktası, genel hidrolik basınç veya akış teşhisi değil, silindir ile makine arasındaki mekanik bağlantıdır.
Silindir tek başına çalışmaz. Çubuğu ve namlusu makineye pimler, çatallar, pabuçlar, muylular, braketler veya diğer montaj özellikleri aracılığıyla bağlanır. Bu parçalar, silindirin tasarlanan yay boyunca hareket etmesine izin verirken çalışma kuvvetini de aktarır.
Bağlantı aşındığında silindir artık istenilen merkez çizgisinde kalmayabilir. Makine daha sonra çubuğa, salmastra bileziğine, kılavuza, boruya veya montaj braketine ilave hareket ve temas sağlayabilir. Aşınmış makine tarafı bağlantısı hizmette kalırsa, yeni bir conta veya yeni bir silindir sorunu çözmeyebilir.
Parker'ın silindir güvenlik kılavuzunda, çubuğun ve ona ait birleştirme makinesi bileşeninin hem uzatılmış hem de geri çekilmiş konumlarda doğru hizalama açısından kontrol edilmesi gerektiği belirtilmektedir. Ayrıca, çatala monteli silindirlerin, pim merkez çizgileri paralel olacak şekilde her iki uçta da dönmesini ve silindirin çalışma yayında girişim açısından kontrol edilmesini önerir. Bunlar kurulum ve güvenlik ilkeleridir; nihai sınırlar silindir ve makine üreticisinden gelmelidir.
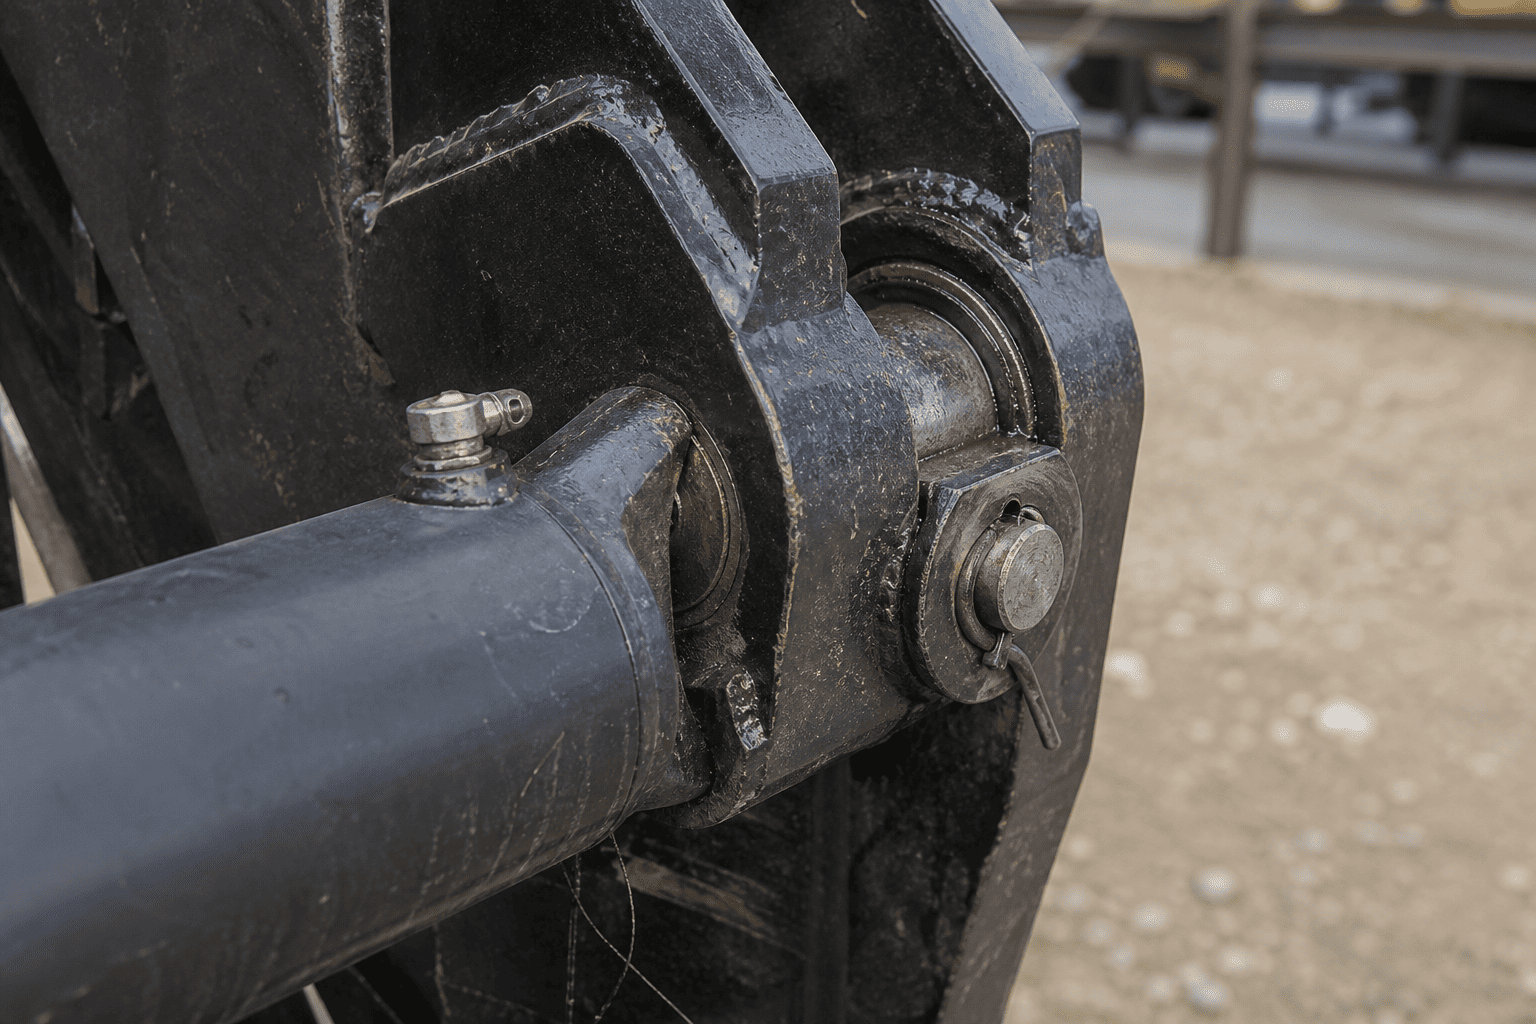
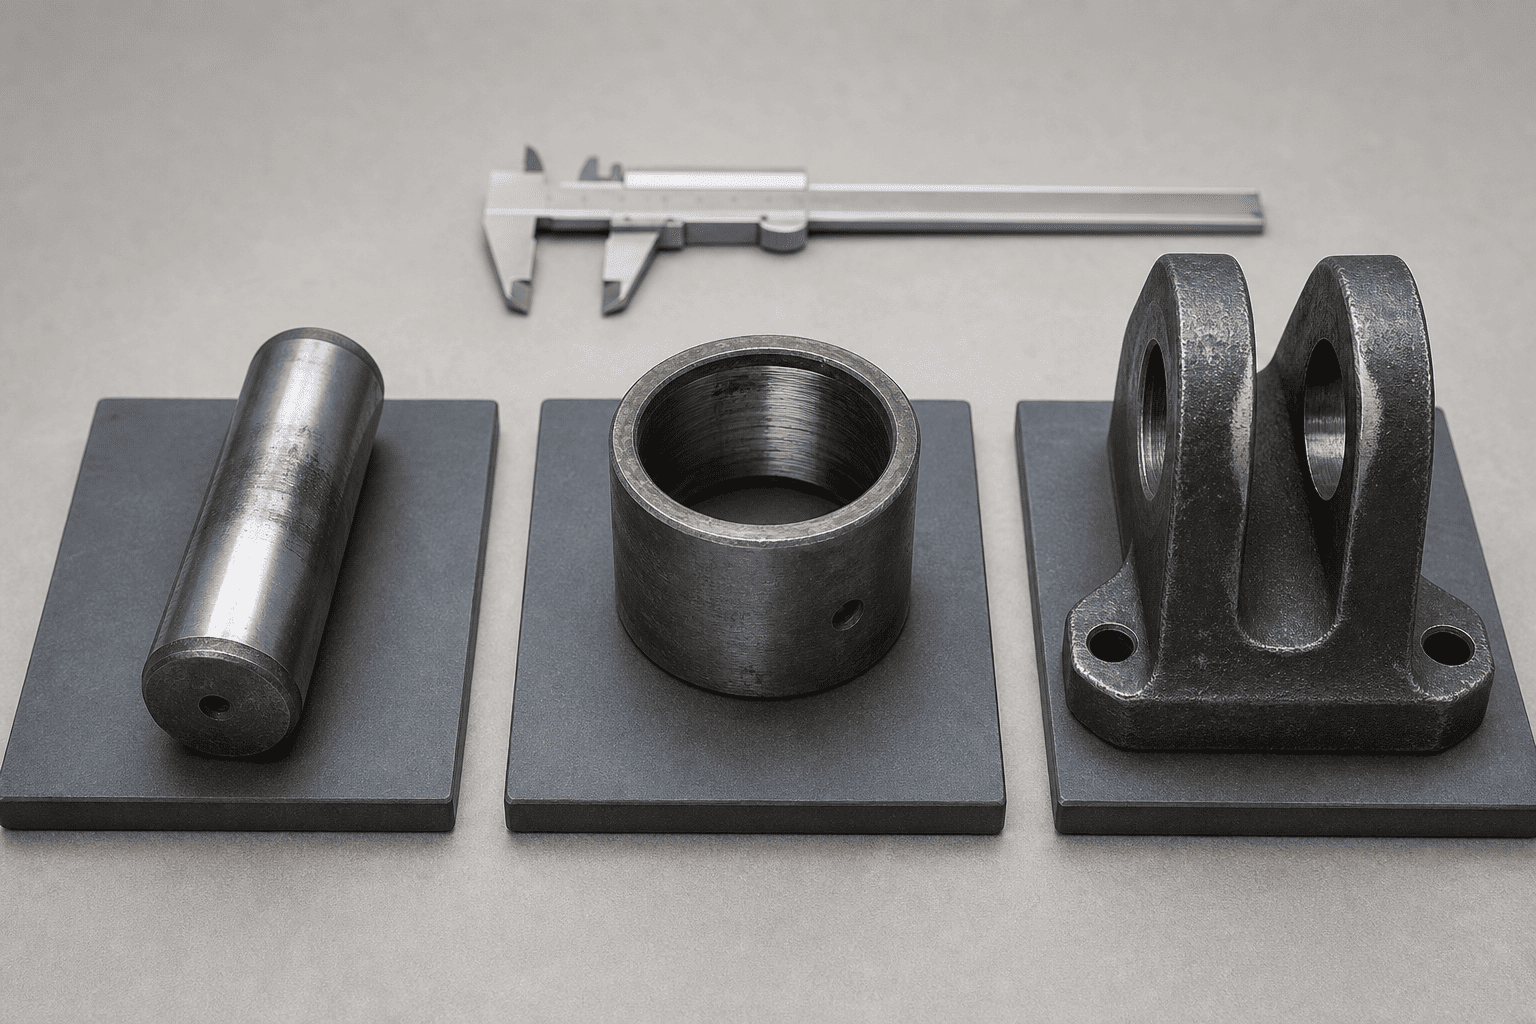
Pimi çentikler, oyuklar, korozyon, düz noktalar ve bir tarafta yoğunlaşan aşınma bandı açısından inceleyin. Artık yuvarlak, sabit bir dayanma yüzeyine sahip olmayan bir pim, makine elemanı yanıt vermeden önce silindir gözünün hareket etmesine olanak tanıyabilir.
Pimi yalnızca hala çıkarılıp çıkarılamayacağına göre yargılamayın. Bir pim, çalışma yüzeyi, tutma özelliği veya burçla uyumu bozulduğunda yerinde kalabilir.
Bir burcun içi aşınabilir, yuvası içinde gevşeyebilir veya montaj sırasında hasar görebilir. Yalnızca pim ile burç arasındaki hareketi değil, burç ile silindir gözü veya braket arasındaki hareketi de kontrol edin.
Burç bakım gerektirmeyen tipteyse ekipman üreticisinin kurulum talimatlarını izleyin. Belirtilen tasarım izin vermedikçe gres eklemeyin veya yüzey işlemini değiştirmeyin.
Silindir göz veya çatal, gevşek bir pimle uzun süreli hareket sonrasında büyüyebilir, sivrileşebilir veya oval hale gelebilir. Buna genellikle yumurta şeklinde delik denir. Yalnızca pimin değiştirilmesi, yük yolunun yanlış hizalanmasına neden olurken görünür boşluğu geçici olarak azaltabilir.
Deliği birden fazla yönde ve birden fazla konumda ölçün. Görsel yuvarlak şekil, kritik bir onarım kararı için yeterli kanıt değildir.
Eksik bir rondela, gevşek tutucu, hasarlı segman, aşınmış koruyucu plaka veya bozuk braket, pimin yana doğru hareket etmesine neden olabilir. Tam tutma düzenlemesini ve yanal konumu kontrol eden braket yüzlerinin durumunu kontrol edin.
Pimi tasarlanan konumunda tutamayan bir brakete yedek silindir takılmamalıdır.
Aşağıdaki sıra bir saha planlama kılavuzudur. Makine üreticisinin kilitleme, bloke etme ve depolanan enerji prosedürleri önceliklidir.
Hidrolik enerjiyi izole edin, yükseltilmiş veya asılı yapıyı uygun bir mekanik destekle sabitleyin ve beklenmedik hareketleri önleyin. Muayene sırasında kaldırılan yükün tek desteği olarak hidrolik silindir kullanılmamalıdır.
Sökmeden önce sorunun ne zaman ortaya çıktığını not edin:
Belirti, ölçümün yerini almasa da montaj problemini tamamen hidrolik kontrol probleminden ayırmaya yardımcı olur.
Yerinden çıkmış tutucular, cilalı temas bantları, sürtünme izleri, pas tozu, çatlak kaynaklar, braket hareketi ve artık ortalanmamış bir pim olup olmadığına bakın. Hareketten şüpheleniliyorsa pimin, rondelanın ve desteğin göreceli konumunu işaretleyin.
Sıkışma noktasını kontrol etmek için parmağınızı kullanmayın veya ellerinizi silindir göz ile çatal arasına koymayın.
Makine sabitlendikten sonra pimi ekipman prosedürüne göre çıkarın. Pim, burç, silindir gözü ve braket yüzeylerini bileşen malzemeleri ve saha kurallarına uygun bir yöntemle temizleyin.
Çıkarılan parçaları bir arada tutun ve orijinal konumlarını belirleyin. Muayene kayıtları tamamlanmadan silindirin bir ucundaki pim diğer ucundaki pimle karıştırılmamalıdır.
Nominal pim çapını, çeşitli noktalardaki gerçek pim çapını, burcun iç çapını, ilgili olduğu durumda burcun dış çapını ve silindir gözü ile çatal deliğinin durumunu kaydedin.
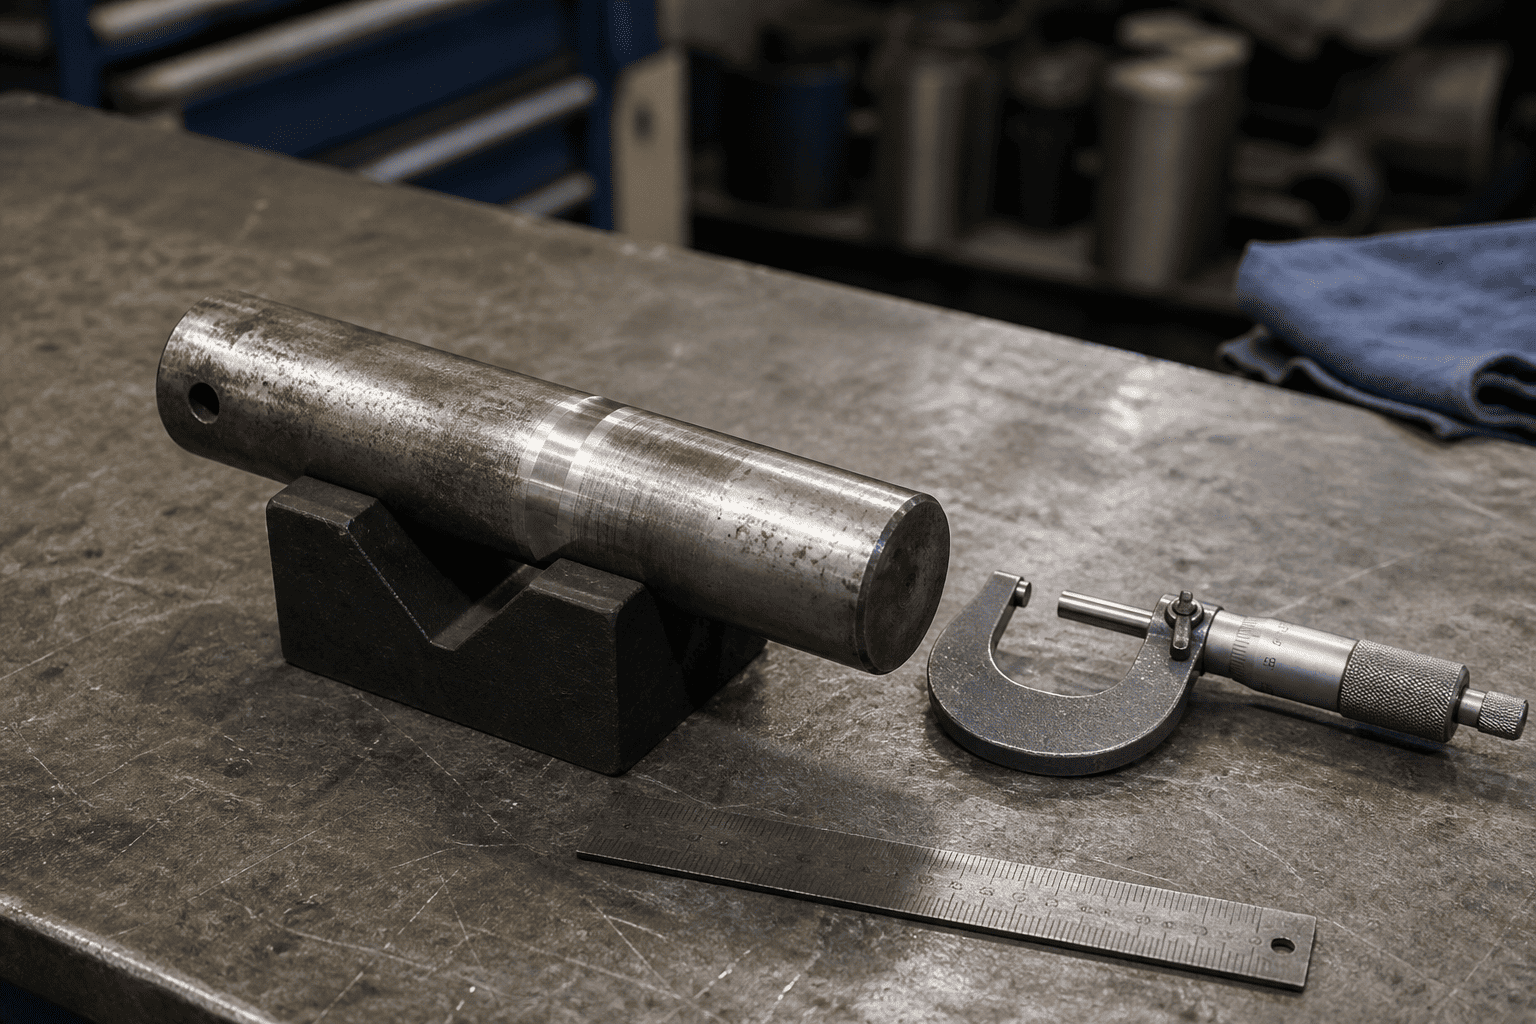
Ayrıca şunları kontrol edin:
Evrensel bir aşınma sınırı icat etmeyin. Nihai kabul/ret kararı için ekipman çizimini, silindir üreticisinin spesifikasyonunu veya onaylanmış bir onarım standardını kullanın.
Geri çekilmiş ve uzatılmış konumlarda veya güvenli bakım prosedürünün izin verdiği gerçek uç konumlarda makine geometrisini yeniden kontrol edin. Silindir çekilerek, kaldırılarak veya basınç uygulanarak yerine oturmaya zorlanmamalıdır.
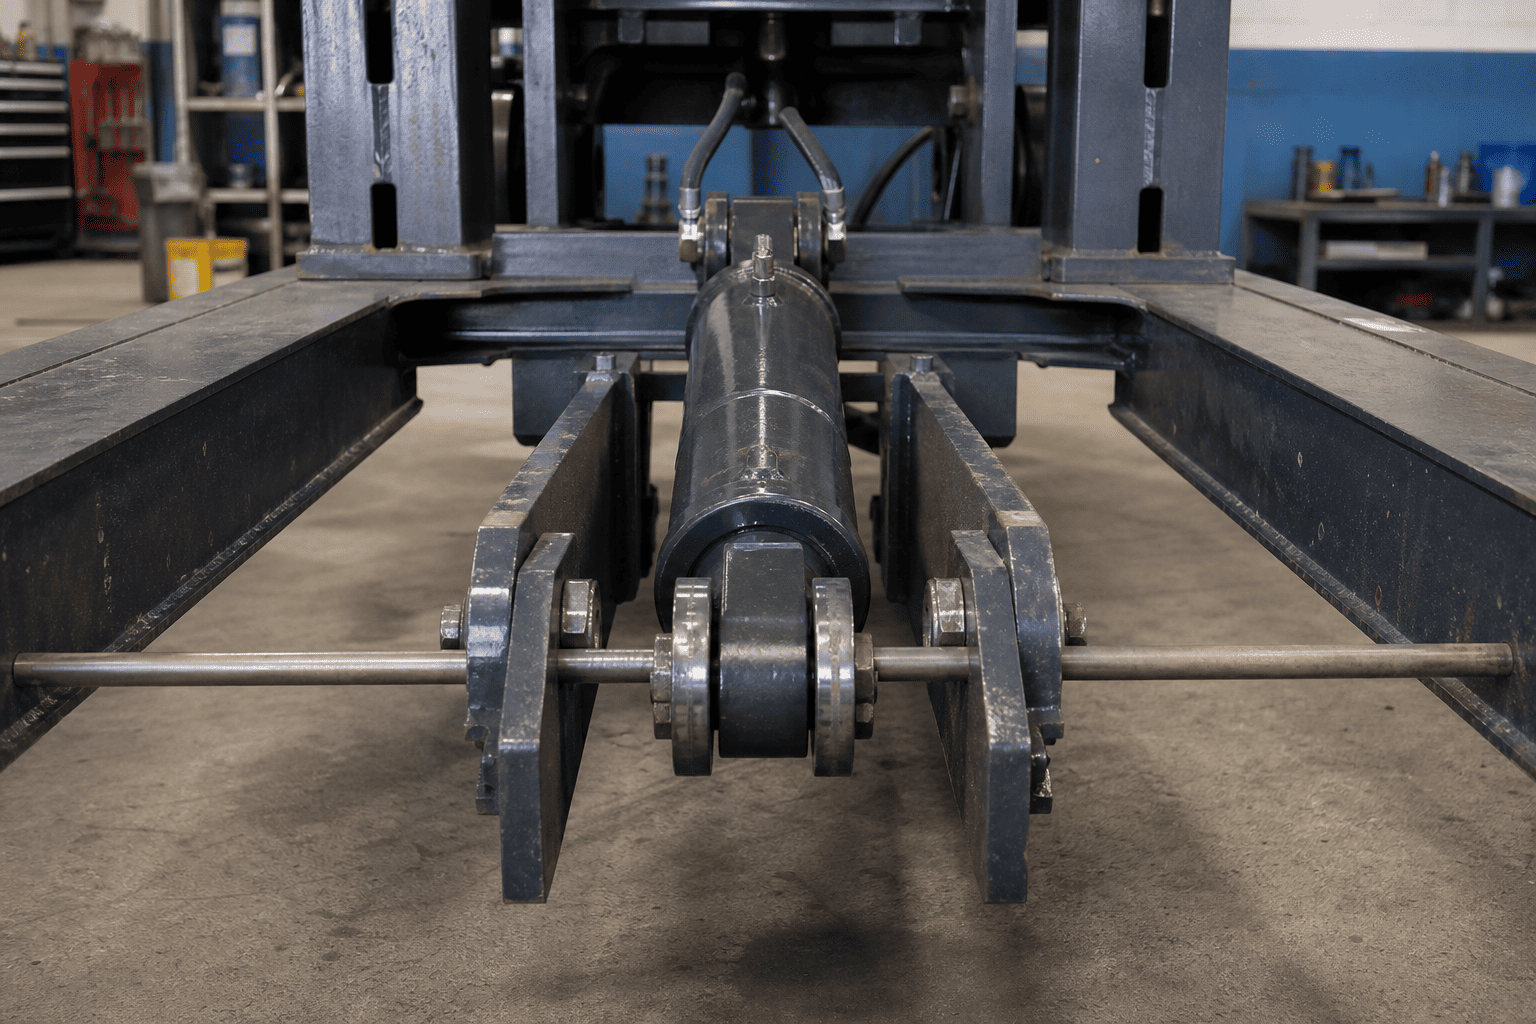
Montaj tasarımının paralel dönmeyi gerektirdiği durumlarda iki montaj pimi merkez çizgisinin paralel kaldığını doğrulayın. Braketler, korumalar, hortumlar, çerçeve elemanları ve diğer hareketli parçalarla temas olup olmadığını kontrol edin.
| # | Gözlem | Olası Sebep / Gösterge |
|---|---|---|
| 1 | Pimin bir tarafında cilalı bant bulunur | Düzensiz temas, hizalama değişikliği veya braket hareketi |
| 2 | Pim çalışma bölgesinde daha küçüktür | Pim aşınması, yetersiz tutma veya yük altında hareket etme |
| 3 | Burç yuvasında döner | Gevşek uyum, hasarlı muhafaza veya yanlış kurulum |
| 4 | Çatal deliği oval veya koniktir | Boşluk veya gevşek bir pim ile çalışmaya devam edilmesi |
| 5 | Pas tozu veya ince metalik kalıntılar mevcut | Sürtünme, korozyon, yetersiz koruma veya göreceli hareket |
| 6 | Tutucu bükülmüş veya tekrar tekrar gevşetiliyor | Pim yürüyüşü, braket hareketi veya yanlış tutma düzeni |
| 7 | Çubuk kılavuzu veya salmastra tek taraflı aşınma gösteriyor | Contaları değiştirmeden önce makine hizalamasını ve montaj geometrisini kontrol edin |
| 8 | Aşınma, strokun yalnızca bir ucuna yakın bir yerde görünüyor | Son konum geometrisi, engelleme veya değişen yük yolu |
Bu gözlemler otomatik teşhisler değil, inceleme için başlangıç noktalarıdır. Aşınmış bir pim, orijinal nedenden ziyade daha büyük bir hizalama sorununun sonucu olabilir.
Pim aşındığında ancak burç, halka, çatal, braket ve tutma sistemi onaylanan boyut sınırları dahilinde kaldığında yalnızca pimle onarım uygun olabilir. Yeni pimin doğru çap, uzunluk, malzeme ve tutma düzeniyle eşleşmesi gerekir.
Burç değişimi, doğru uyum, yönlendirme ve kurulum yöntemini gerektirir. Yedek burcun yağlanmış mı, kuru çalışıyor mu, yoksa belirli bir yüzey koşulu için mi tasarlanmış olduğunu doğrulayın. Hasarlı veya yanlış hizalanmış bir muhafazaya bir burcun bastırılması orijinal sorunu tekrarlayabilir.
Oval bir silindir gözü veya çatal deliği, makineyle işleme, onarım manşonu veya etkilenen bileşenin değiştirilmesi gibi onaylı bir onarım yöntemi gerektirebilir. Mühendislik onayı ve belgelenmiş bir onarım prosedürü olmadan yük taşıyan montaj unsurunu kaynaklamayın, delmeyin veya değiştirmeyin.
Silindir gözü, çatal, muylu veya montaj bloğu çatlamışsa, kalıcı olarak deforme olmuşsa veya onaylanan boyut sınırlarının dışındaysa, silindirin değiştirilmesi veya mühendislik onarımı gerekli olabilir. Değiştirme, yalnızca delik veya stroka göre seçilmemeli, makine geometrisine uygun olmalıdır.
Bir montaj-aşınma sorgusunun incelenmesi, gerçek kurulum verilerini içerdiğinde çok daha kolaydır. Göndermek:
Pimden pime silindirler için kapalı ve uzatılmış pim merkezi boyutları özellikle önemlidir. Hidrolik bağlantıyla eşleşen ancak montaj geometrisini değiştiren bir değiştirme, yeni bir girişim veya hizalama sorunu yaratabilir.
Makineyi normal çalışmaya döndürmeden önce:
1. Pim ve burcun montaj için belirtilen parçalar olduğunu doğrulayın.
2. Pimin tam olarak oturduğundan ve doğru şekilde tutulduğundan emin olun.
3. Silindirin her iki ucunda takılma olmadan döndüğünü kontrol edin.
4. Çubuk ve makine elemanının izin verilen strok boyunca hizalı kaldığını doğrulayın.
5. Hareket sırasında hortum yönlendirmesini ve port açıklığını kontrol edin.
6. Makineyi ekipman prosedürüne göre düşük riskte ve düşük hızda çalıştırın.
7. Silindir sıkışırsa, braket kayarsa, pim yürürse veya çubuk yakındaki parçalara temas ederse durun.
8. Gelecekteki bakım için son ölçümleri ve onarım parçalarını kaydedin.
Parker'ın güvenlik kılavuzu aynı zamanda hatalı hizalamanın, kol salmastrası ve silindir deliğinin aşırı aşınmasına yol açabileceğini de vurgulamaktadır. Bu nedenle montaj kontrolünün sadece eski parçalar sökülmeden değil, tamir sonrasında da tamamlanması gerekmektedir.
Kontrollü bir montaj incelemesi, birkaç pahalı tekrarlanan arızanın önlenmesine yardımcı olabilir:
Amaç aşınmış her parçayı otomatik olarak değiştirmek değil. Gerçek yük yolunu tanımlamak ve silindirin takip etmek üzere tasarlandığı montaj geometrisini eski haline getirmektir.
HCIC, gerçek kurulum verilerinden değiştirme ve özel hidrolik silindir gereksinimlerini inceleyebilir: montaj boyutları, pim düzeni, strok, delik ve çubuk bilgileri, port konfigürasyonu, uygulama ve mevcut çizimler. Aşınmış montaj noktaları için makine tarafındaki braketlerin fotoğraflarını ve ölçümlerini ekleyin; böylece teklif incelemesi hidrolik bağlantının yanı sıra teçhizatı da kapsar.
Hidrolik silindirMontaj pimi ve burç aşınması, hidrolik güvenilirlik sorunu haline gelebilecek mekanik bir montaj sorunudur. Pimi, burcu, silindir gözünü, çatalı, tutma donanımını ve tam çalışma arkını birlikte inceleyin. Parça siparişi vermeden önce ölçümleri kaydedin ve hasarlı veya yanlış hizalanmış makine yapısını telafi etmek için yeni bir silindir kullanmayın.
Bir OEM değişimine veya özel bir pimden pine hidrolik silindire ihtiyacınız varsa, HCIC'ye eski silindir boyutlarını, kapalı ve genişletilmiş pim merkezi mesafelerini, pim ve çatal ölçümlerini, bağlantı noktası bilgilerini, fotoğrafları ve uygulama ayrıntılarını gönderin. Eksiksiz bir veri paketi, mühendislik ekibine üretimden önce teçhizatın onaylanması için daha iyi bir temel sağlar.