Saha teknisyenleri piston contasının dahili arızasından şüphelendiğinde, standart atölye testi silindirin tam strokunda dibe vurmak, porta basınç uygulamak ve karşı portta yağ sızıntısı olup olmadığını incelemektir. Balonlu silindirlerde bu test sürekli olarak yanlış negatif sonuçlar üretir:
| Konum | Mesafe | Delik Ölçümü | Not |
|---|---|---|---|
| Taban Kapağı | 0 mm | 100,02mm | Nominal Spesifikasyon |
| Orta Vuruş | 500 mm | 100,48mm | +0,46 mm Şişme Bölgesi |
| Kafa Bezi | 1000 mm | 100,03 mm | Nominal Spesifikasyon |
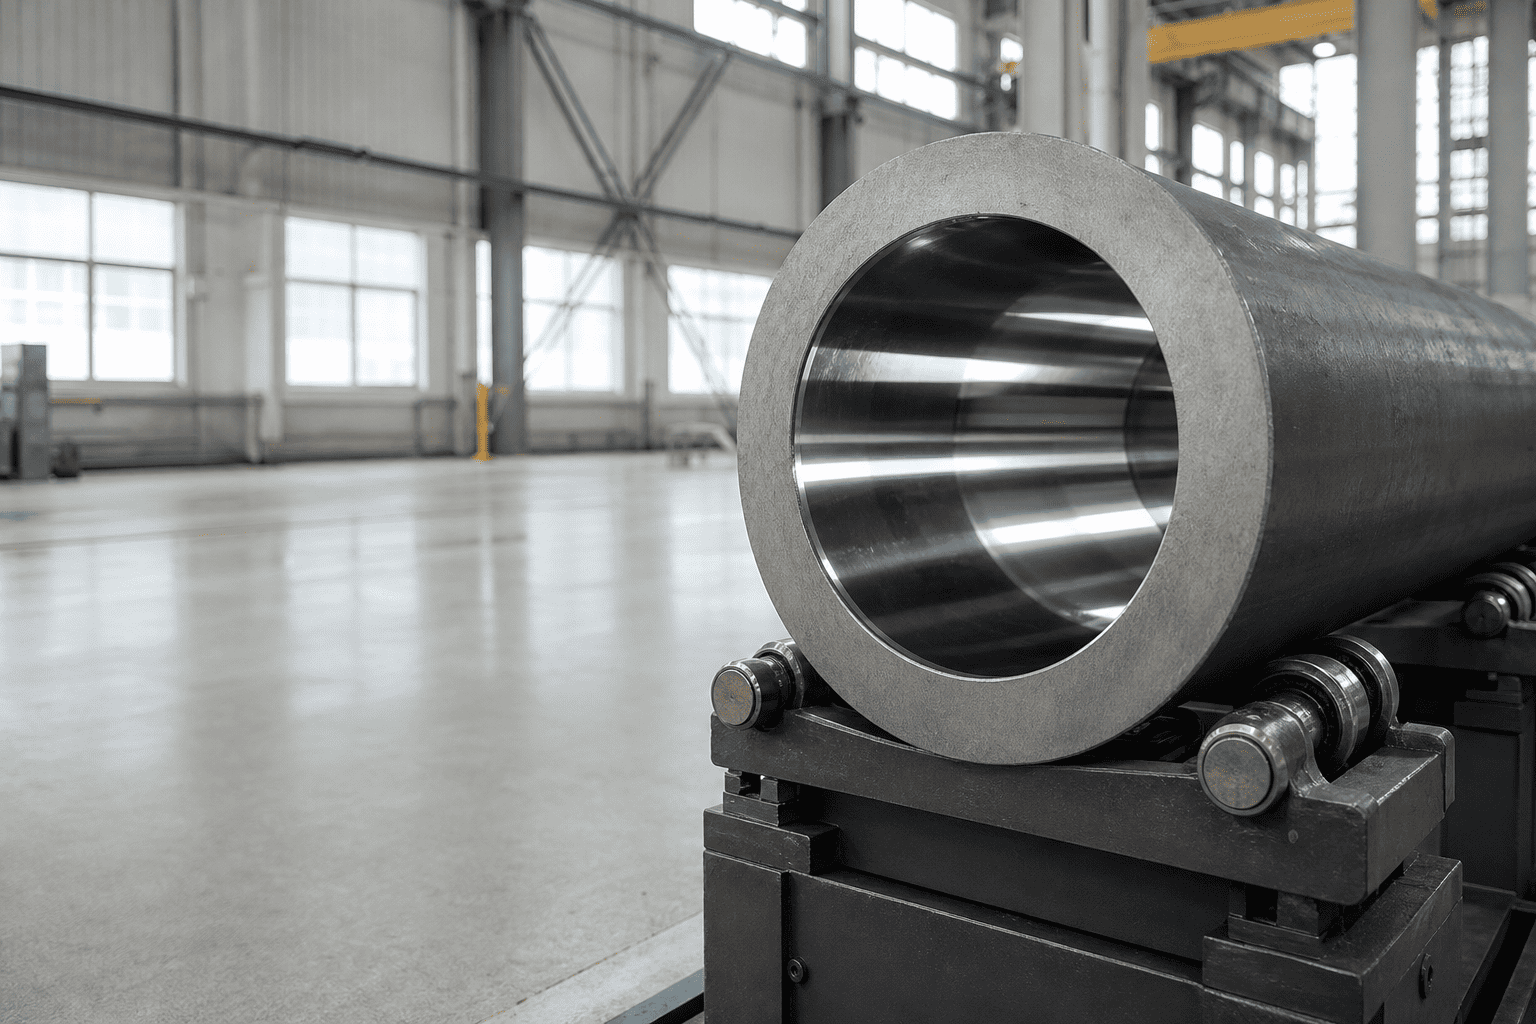
Çünkühidrolik silindirNamlu, her iki ucunda da ağır çelik taban dövmesi ve dişli kafa rakoru ile yapısal olarak desteklenir; kalıcı kasnak, neredeyse yalnızca namlunun desteklenmeyen orta kısmında yoğunlaşır.
1. Ataletsel Kinetik Etki Ani Yükselmeleri:Tam dönüş hızında granite çarpan bir ekskavatör kepçesi, valf popeti fiziksel olarak açılamadan önce sistem ana tahliye valfi çatlak sınırlarını aşan ani bir yavaşlama basıncı artışına neden olur.
2. Dekompresyon Şok Dalgaları:Yüksek tonajlı hidrolik preslerde ve sıkıştırma silindirlerinde, hızlı valf değişimi, iç boru iç çapını vuran akustik sıvı dekompresyon dalgalarını serbest bırakır.
3. Standart Altı Boru Metalurjisi:Yüksek gerilimli alaşımlı çelik (520 MPa'nın üzerinde verim) yerine düşük akma dayanımına (350 MPa'nın altında) sahip standart ticari soğuk çekilmiş karbon çelik boruların kullanılması.
4. Aşırı Boru Honlama Toleransı: Derin çentik izlerini gidermek için zaten aşınmış bir silindir borusunun aşırı honlanması, kalan boru duvar kalınlığını minimum mühendislik güvenlik marjlarının altına düşürür.
Atölye sökümleri sırasında namlu balonlaşmasını kesin olarak teşhis etmek için teknisyenlerin yalnızca kolayca erişilebilen boru uçlarını ölçmek yerine, iç delik geometrisini birden fazla vuruş aralığı boyunca haritalandırması gerekir:
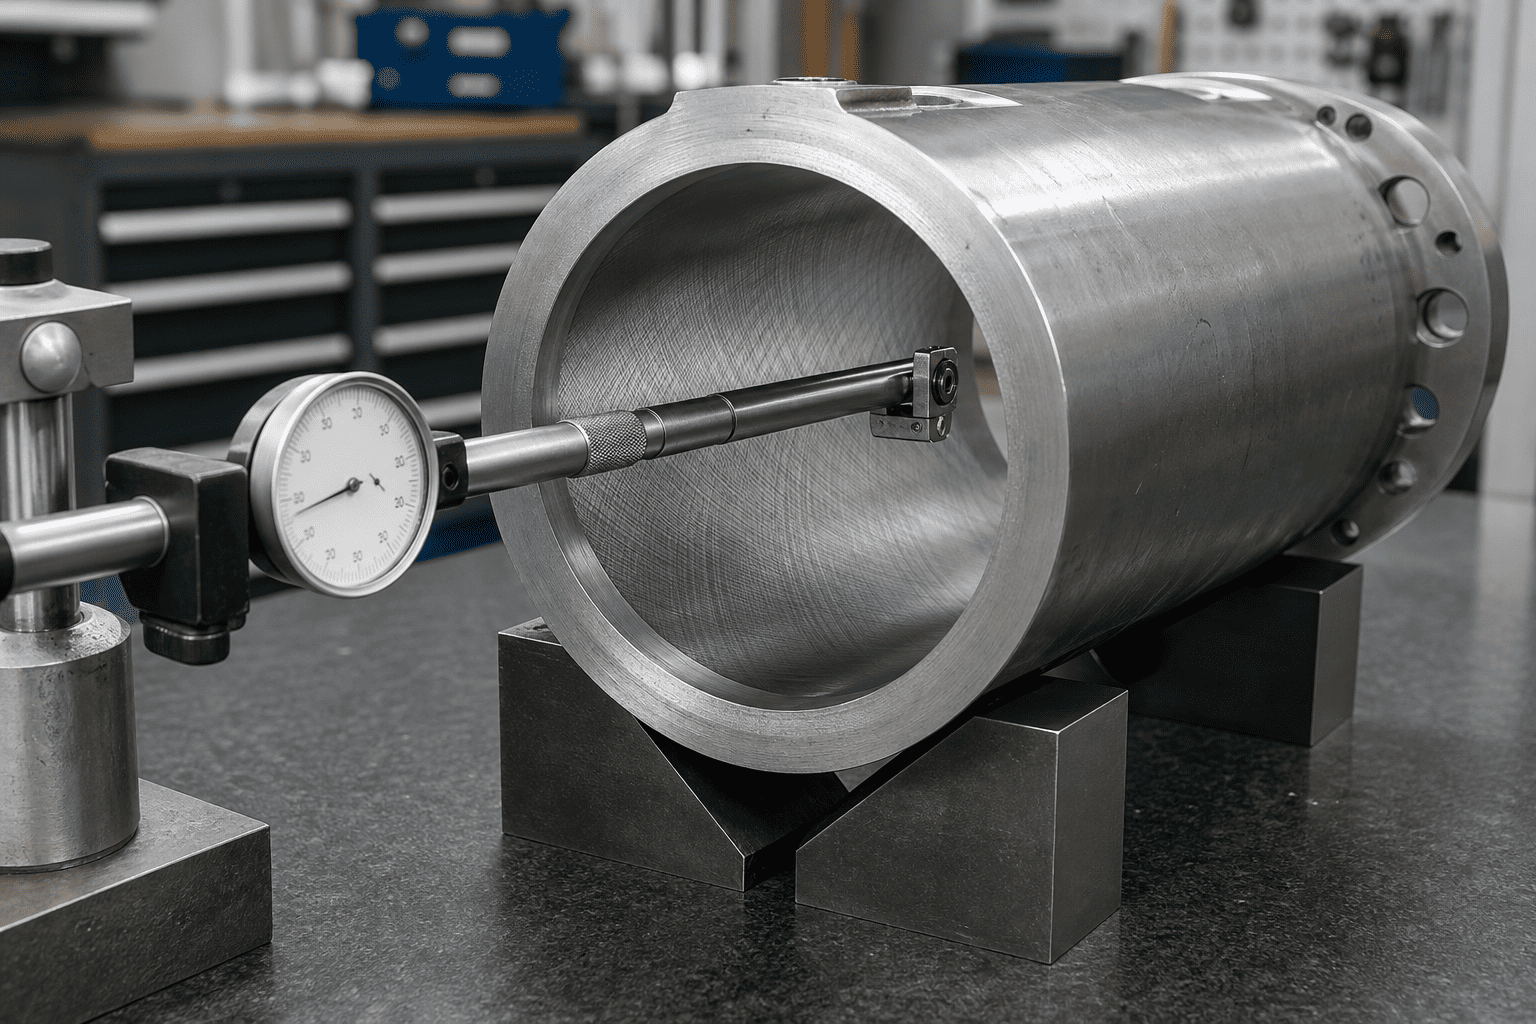
| Konum | Mesafe | Delik Ölçümü | Not |
|---|---|---|---|
| Taban Kapağı | 0 mm | 100,02mm | Nominal Spesifikasyon |
| Orta Vuruş | 500 mm | 100,48mm | +0,46 mm Şişme Bölgesi |
| Kafa Bezi | 1000 mm | 100,03 mm | Nominal Spesifikasyon |
Yüksek şoklu hidrolik devrelerde namlu balonlaşmasının önlenmesi, standart karbon DOM boru sisteminden yüksek mukavemetli dikişsiz alaşımlı çeliklere yükseltme yapılmasını gerektirir:
| Boru Sınıfı | Malzeme Sınıflandırması | Minimum Akma Dayanımı | Zirve Şok Anilerine Karşı Direnç |
|---|---|---|---|
| AISI 1020 / 1026 | Standart Soğuk Çekilmiş Karbon | 290 – 340 MPa | Zayıf (4.000 psi ani yükselişlerin altında balonlaşmaya eğilimli) |
| St52-3 / E355 | Mikro Alaşımlı Yapısal Çelik | 450 – 520 MPa | Orta (standart mobil endüstriyel kıyaslama) |
| 27SiMn / 30CrMo | Söndürülmüş ve Temperlenmiş Alaşımlı Çelik | 620 – 780 MPa | Üstün (8.000'den fazla psi dinamik madencilik şokuna karşı dayanıklıdır) |
| 4140 Krom-Moly | Yüksek Sertlik Alaşımlı Çelik | 850 – 950 MPa | Extreme Duty (yıkım ataşmanları ve dövme presleri) |
Yüksek verimli alaşım seçimine ek olarak, ağır hizmet mühendisliği yönergeleri, yüksek etkili mobil ekipmanlarda boru dış çapının nominal delik çapının en az 1,25 ila 1,35 katı olduğu ağır duvar oranlarının belirtilmesini gerektirir.
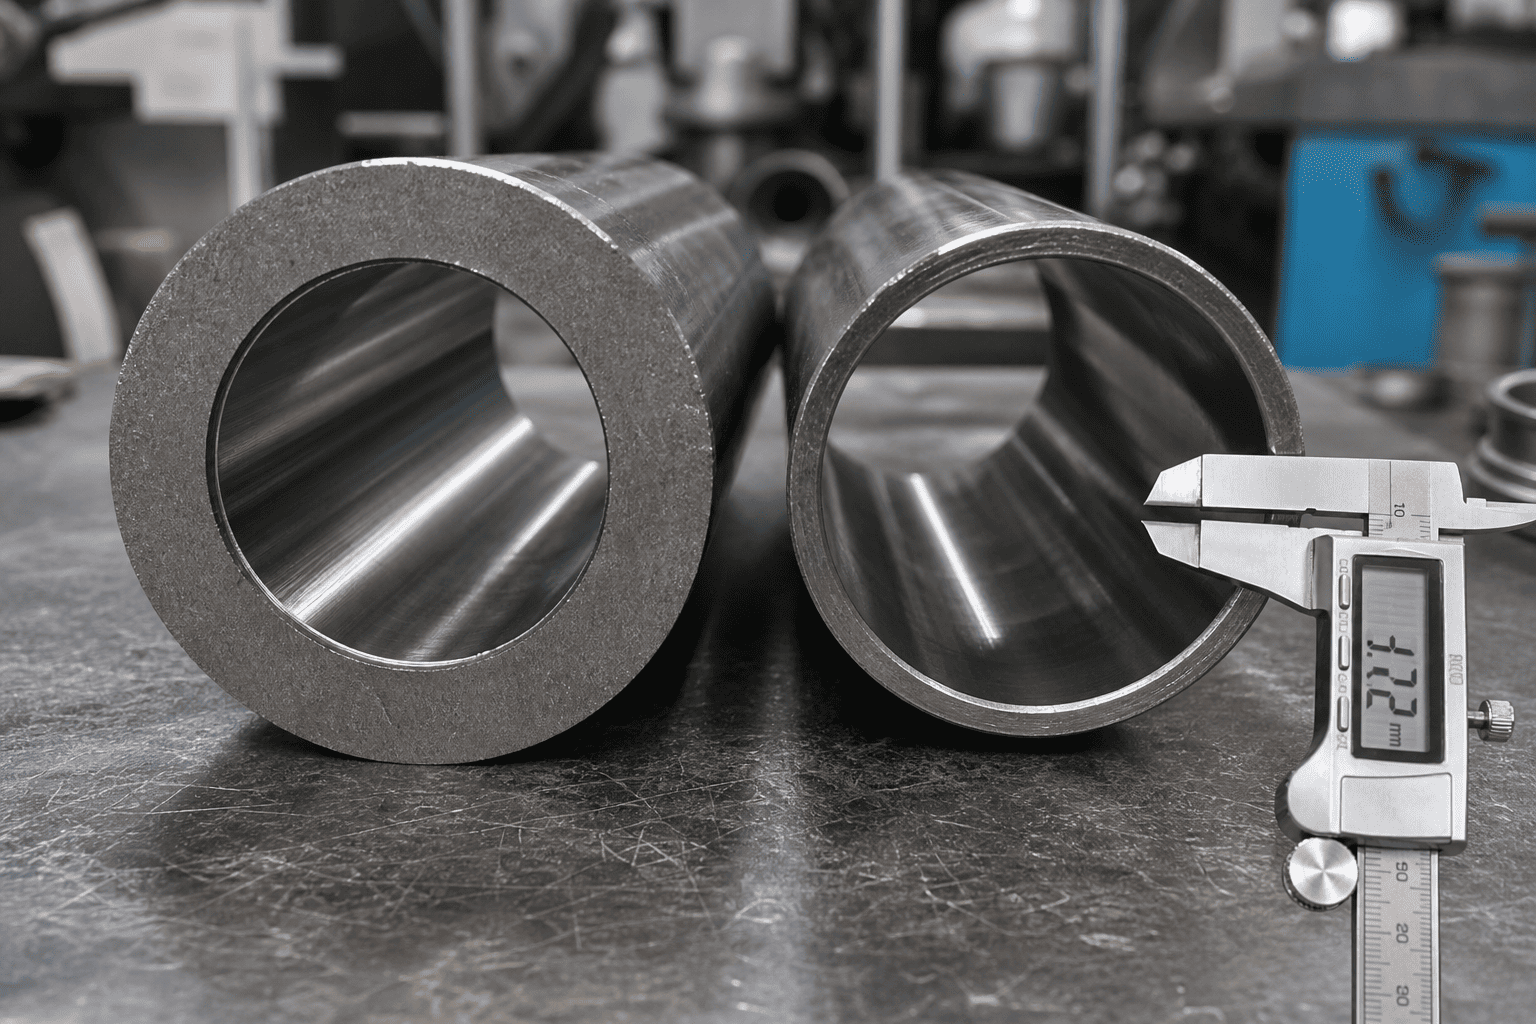
Ağır hizmet ekipmanlarında strok ortasında açıklanamayan koparma kuvveti kaybı veya namlu şişmesi ile mi uğraşıyorsunuz?
HCIC'nin uzman hidrolik tasarım mühendisliği ekibine danışın. Dünya çapında ağır hizmet tipi mobil ve endüstriyel makineler için sertifikalı 27SiMn/4140 dikişsiz borular, hassas yontulmuş ve perdahlanmış delikler ve kapsamlı CAD doğrulaması ile tasarlanmış ağır duvarlı, yüksek verimli alaşımlı silindir düzenekleri sağlıyoruz.