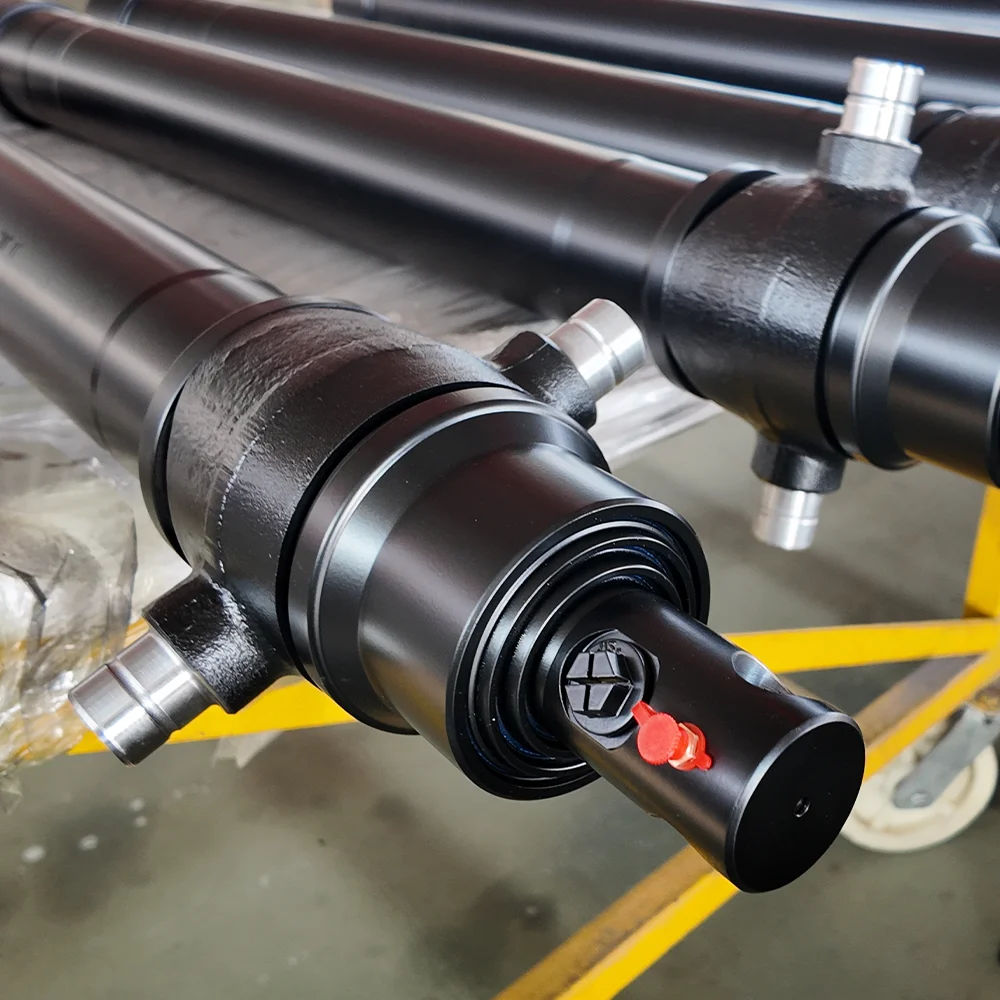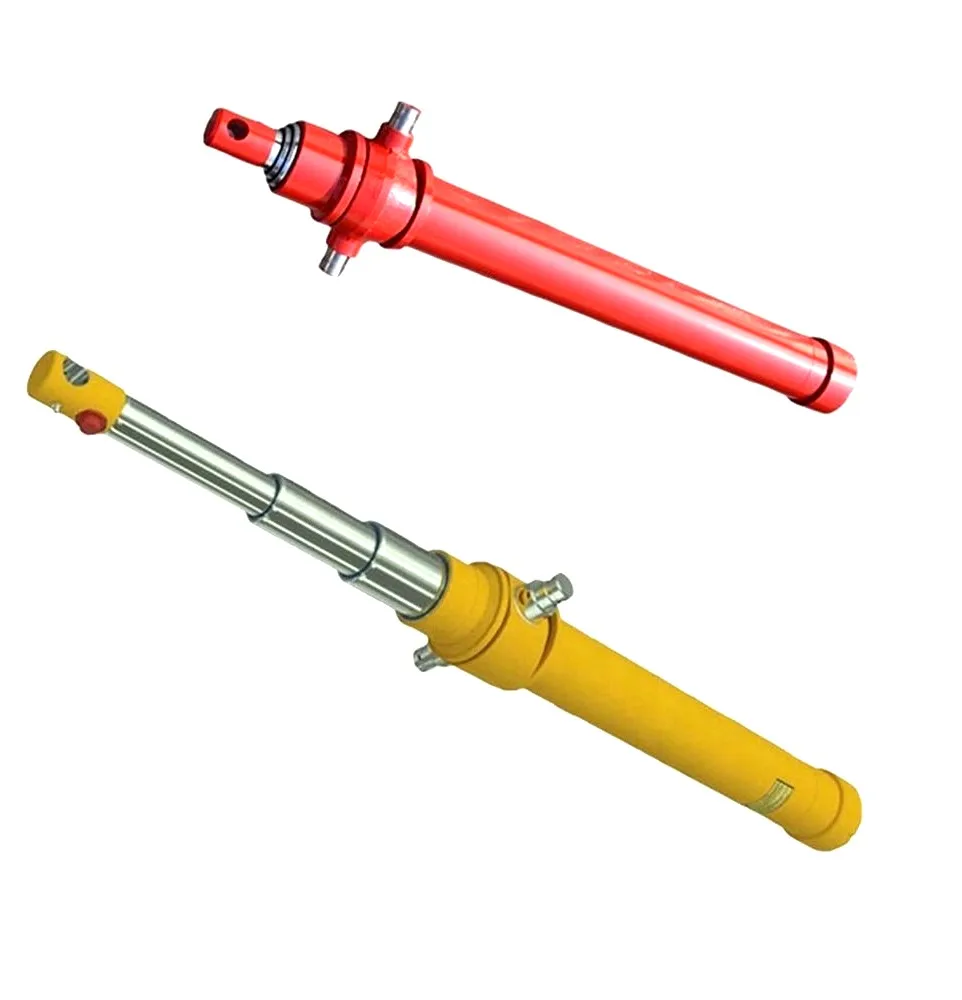
Ne zamanhidrolik silindirlerBaşarısız olduklarında saha teknisyenleri içgüdüsel olarak namlunun içine bakar ve piston contalarını, çubuk kromunu ve silecek halkalarını kontrol eder. Ancak ekskavatörler, madencilik kepçeleri, çöp paketleyiciler ve mafsallı tekerlekli yükleyiciler gibi ağır hizmet tipi mobil makinelerde, planlanmamış silindir değiştirmelerin %40'a kadarı montaj pivot noktalarında (çubuk gözü, taban çatalı veya muylu pimi delikleri) yıkıcı mekanik arızalardan kaynaklanmaktadır.
Donmuş, parçalanmış veya ovalleştirilmiş bir pivot pimi, mafsal bağlantılarını kilitler, piston çubuğu boyunca şiddetli yanal bükülme momentlerine neden olur ve kafa salmastrası sızıntısını hızlandırır. Bu mühendislik kılavuzu, pim gözü aşınmasının temel mekaniğini, sürtünme korozyonundan aşınmayı ayırt etmek için adli tıp teşhislerini ve ağır hizmet burçları ve sertleştirilmiş alaşım pimlerini seçmek için metalurjik kıyaslamaları ayrıntılarıyla anlatır.
| Arıza Modu | Fiziksel Kök Neden | Görsel/İşitsel İmza |
|---|---|---|
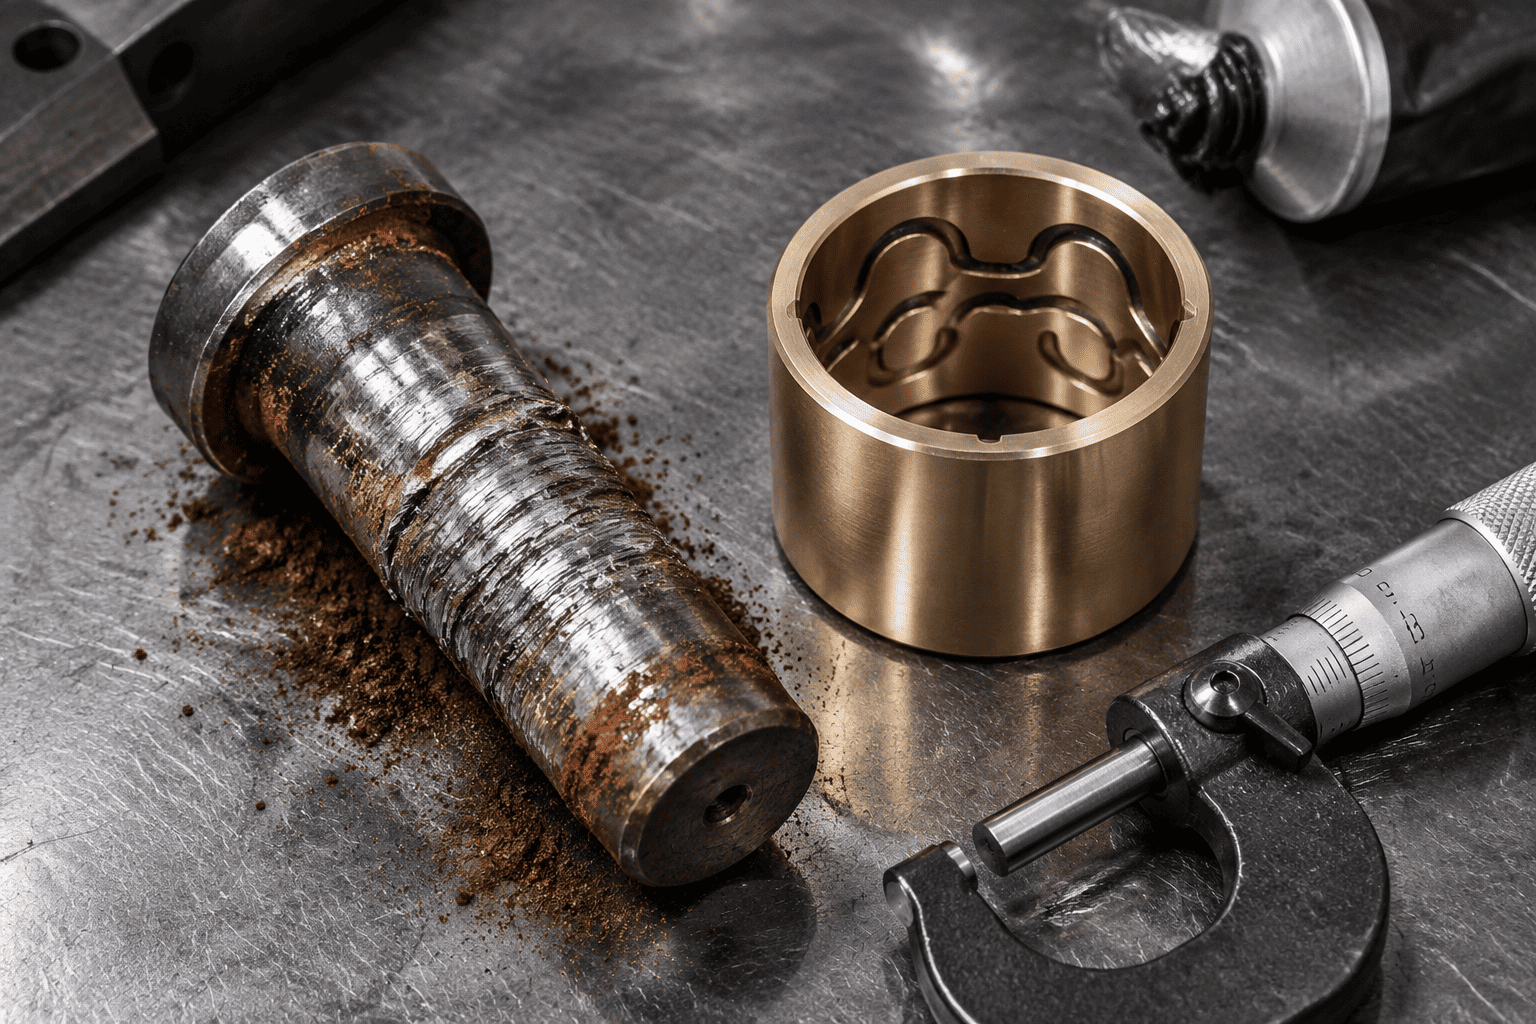
| Yapışkan Aşındırma | Aşırı temas basıncı altında sınır yağlama kaybından kaynaklanan metalden metale mikro kaynak | Pim üzerinde derin uzunlamasına oyuklar; artikülasyon sırasında yüksek perdeli çığlık; ele geçirilen pin |
| Aşındırıcı Korozyon | Ağır titreşim altında koruyucu oksit filmi kıran mikro salınımlar (<100 um) | İğne gözünden sızan ince kırmızımsı kahverengi (kakao) tozu veya siyah çamur; çukurlu temas düzlükleri |
| Delik Ovalizasyonu (Göz Uzaması) | Milyonlarca döngüde ana çeliğin akma dayanımını aşan tepe titreşimli şok yükleri | Göz deliği çapı yuvarlaktan >0,5 mm kadar uzanır; geri dönüşlerde aşırı mekanik tıkırtı |
Bir ekskavatör kepçesi olduğundahidrolik silindiryoğun kil veya kayayı kırarsa, pim ve burç üzerindeki temas basınçları kolaylıkla 80 ila 100 MPa'yı (11.600 ila 14.500 psi) aşar. Yağlama gresi filmi kırılırsa, çelik pimin ve çelik çubuk gözünün mikroskobik yüzey pürüzleri doğrudan temas eder. Sürtünme anında 800°C'yi aşan lokal ısı üretir ve mikro kaynakların ana metal parçalarını oluşturup koparmasına neden olur. Saatler içinde pim, çatalın içinde katı bir şekilde sıkışır.
Yol başlıkları ve hidrolik kırıcılar gibi yüksek frekanslı titreşimli ekipmanlarda, pivot pimi sürekli yük altında çok küçük açısal mikro hareketlere (50 mikrondan az) maruz kalır. Bu mikro sürtünme, mikroskobik çelik parçacıkları toz haline getirerek gresi siler. Bu yeni kesilmiş çelik parçacıkları havada oksitlendikçe sert demir oksit (Fe₂O₃) oluşturarak iğne gözünü aşırı büyük taşlayan aşındırıcı kırmızı bir cila oluşturur.
Tek parça dövme çubuk gözlerinde ve kaynaklı taban plakalarında, sürekli yönlü çekiçleme, yuvarlak pim deliğinin kalıcı olarak uzatılmış bir elips şekline gelmesine neden olur. Açıklık 0,8 mm'yi (0,030") aştığında, dinamik şok yükleri katlanarak artar ve sonunda gözün saat 3 ve saat 9 yönündeki stres konsantrasyonu köşelerinde çember yorulması çatlakları başlatır.
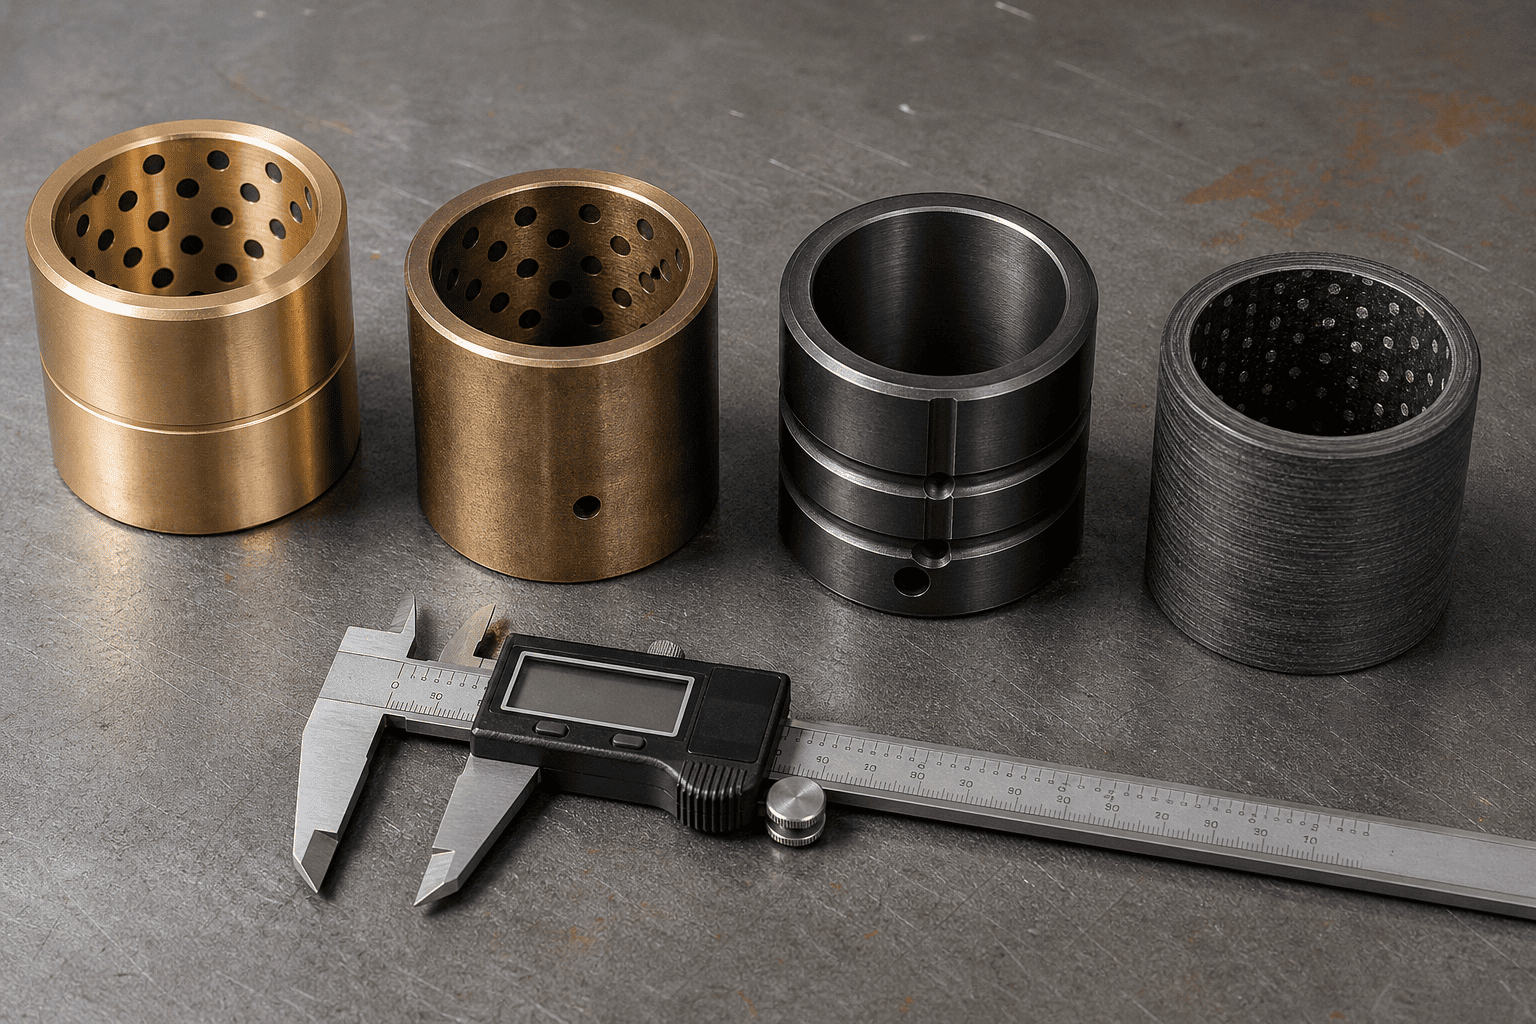
Doğru burç mimarisini seçmek, 1.000 saat ile 10.000 saatlik sorunsuz pivot ömrü arasındaki farktır:
| Burç Malzeme Sınıfı | Maksimum Dinamik Yük | Yağlama İhtiyacı | En İyi Ameliyat Sahnesi |
|---|---|---|---|
| Yüksek Kurşunlu Bronz (SAE 660 / C93200) | 35 – 45 MPa (Orta) | Günlük Yağlama Gerekli | Hafif sanayi ve genel tarım |
| Manganez Bronz (C86300 Yüksek Çekme) | 70 – 90 MPa (Ağır Hizmet) | Periyodik Yağlama Gerekli | Zorlu hafriyat ve madencilik kepçe bağlantısı |
| Yüzeyi Sertleştirilmiş Çelik (8620 Karbürlenmiş 60HRC) | 120 – 150 MPa (Aşırı Şok) | Gresleme + Yüksek Basınç Moly | Çöp paketleyiciler, kesme çeneleri, ağır kırıcılar |
| PTFE Elyaf Sargılı Kompozit (Duralon) | 100 – 140 MPa (Sıfır Yağlama) | %100 GRESSİZ Kendiliğinden Yağlamalı | Denizaltı, gıdaya uygun ve erişilemeyen pivotlar |
Ağır silindir çatalına asla sertleştirilmemiş ticari 1045 karbon çeliği pim takmayın. Standart 1045'in yüzey sertliği yalnızca 18 ila 22 HRC'dir; manganez bronz veya sertleştirilmiş çelik burç karşısında haftalar içinde deforme olur ve aşınır.
Temel Çekirdek Malzemesi: 4140 Krom-Molibden veya 8620 Nikel-Krom Alaşımlı Çelik, aşırı bükülme şoklarını kopmadan absorbe etmek üzere çekirdek dayanıklılığı (28–32 HRC) için söndürülmüş ve temperlenmiştir.
Yüzey Sertleştirme: İndüksiyonla sertleştirilmiş veya minimum 1,5 mm (0,060") derinliğe kadar 58 ila 62 HRC'ye kadar derin yüzeyli karbürlenmiş.
Yüzey İşlemi: Hassas taşlanmış ve Ra ≤ 0,2 μm (8 mikro inç) değerine kadar cilalanmıştır. . Aşındırıcı deniz, buz çözücü yol tuzu veya kimyasal gübre ortamlarında, sertleştirilmiş kasanın üzerine 25 mikron sert krom kaplama veya QPQ sıvı nitrürleme son kat uygulayın.
Ekipman filonuzda sürekli pim aşınması, tıngırdayan pivot eklemleri veya çatal kulak çatlaması mı yaşıyorsunuz?
HCIC'nin uzman mühendislik grubuyla iletişime geçin. Manganez bronz, dış yüzeyi sertleştirilmiş alaşım veya kendinden yağlamalı kompozit burçlarla donatılmış, sıfır kesinti güvenilirliği için tasarlanmış sertifikalı 58-62 HRC indüksiyonla sertleştirilmiş pimlerle eşleştirilmiş ağır hizmet tipi özel silindirler üretiyoruz.